
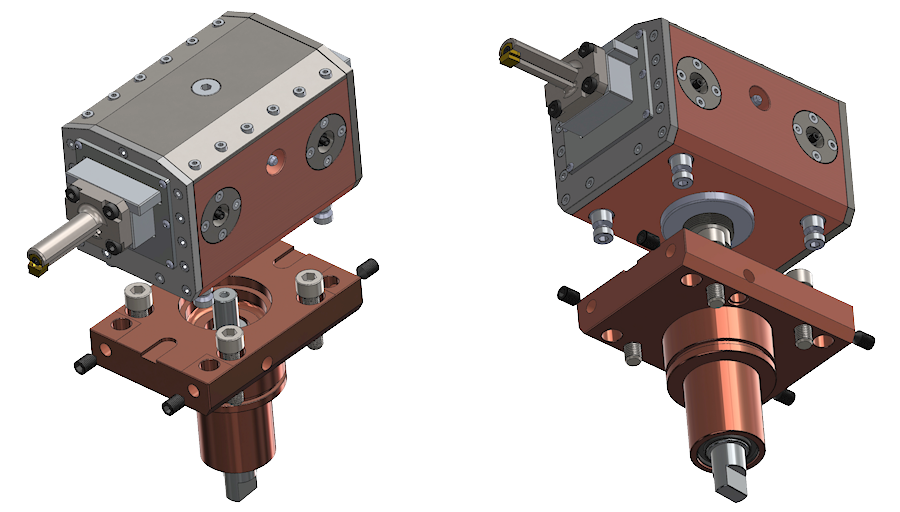


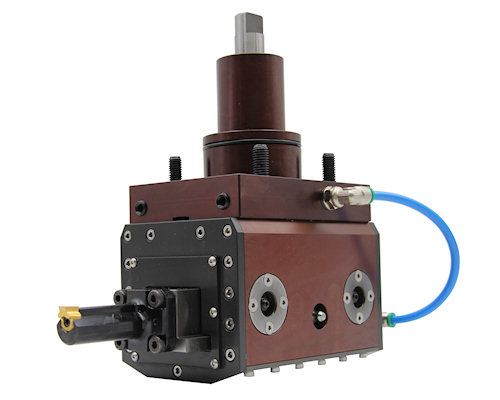
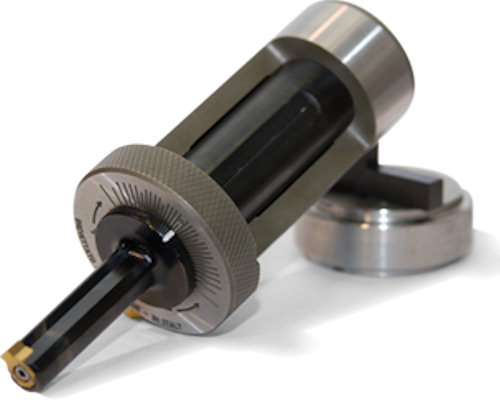
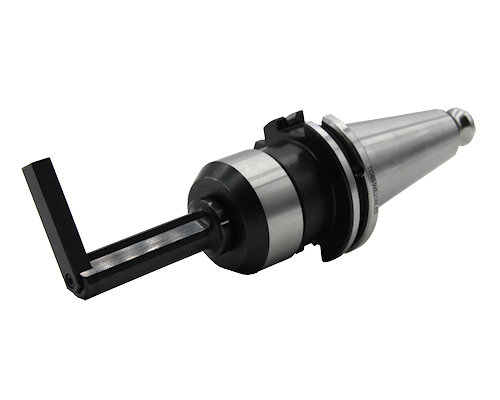
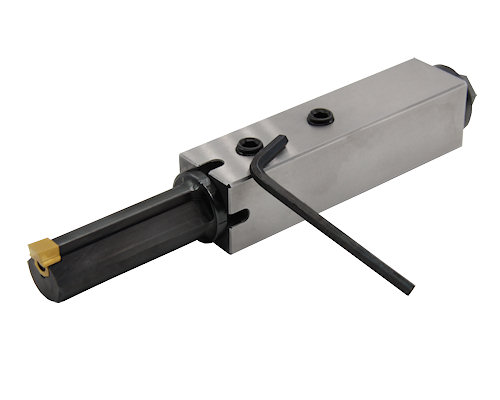
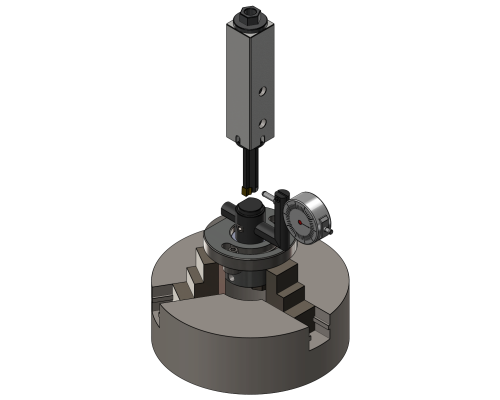
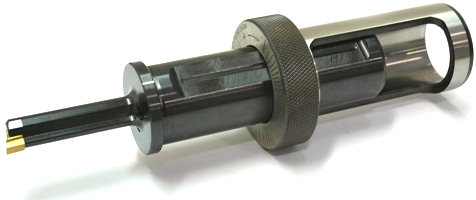
 Fulcro del sistema REV per torni CNC è la boccola eccentrica brevettata dalla F.P. Officina Meccanica (brevetto n° 1.394.481) che consente a tutti i torni che non dispongono dell’asse Y di effettuare lavorazioni di brocciatura o stozzatura perfettamente in asse rispetto al pezzo. E’ costruita in acciaio per utensili e, successivamente, temprata e rettificata. La boccola viene prodotta in diverse misure che ne consentono l’utilizzo su tutti i tipi di macchine presenti sul mercato.
La brocciatura é una lavorazione che deve trovarsi quasi sempre perfettamente al centro del pezzo, con un margine di errore di pochissimi centesimi di millimetro, ma per accoppiamento meccanico si verifica spesso un errore di simmetria fra l'utensile montato e il centro del pezzo.
La boccola eccentrica REV consente uno spostamento centesimale dell’utensile mediante un movimento di rotazione della stessa di max 0.5 in Y+ e di 0.5 in Y-. Questo campo di regolazione è ampiamente sufficiente per togliere tutti gli errori di simmetria. Sulla parte frontale della boccola è incisa una scala graduata dove ad ogni tacca corrisponde uno spostamento di 0.03 mm. Dopo la brocciatura del primo pezzo, se si rileva un errore, si effettuerà la regolazione in un senso o nell'altro della boccola per eliminarlo. La boccola eccentrica è necessaria solo se il tornio CNC non dispone dell’asse Y. Se il tornio, invece, dispone di tale asse, la boccola eccentrica non si monta e si utilizzano le funzioni del CNC per l’esatto posizionamento.
Il sistema REV Broaching Tool è molto flessibile e consente di eseguire tutta una serie di profili interni cambiando semplicemente l’inserto. Utilizzando la funzione di divisione disponibile nei torni CNC si possono eseguire profili quadri, esagonali e dentature interne.

1. Alloggiare l’inserto nella sede dell’utensile e fissarlo avvitando la vite Torx con il cacciavite;
2. Inserire l'utensile all'interno della boccola eccentrica ed allineare la tacca bianca incisa sul collare dell'utensile allo 0 presente sulla parte frontale della boccola; poi avvitare la vite di fissaggio, posizionata radialmente sul collare della boccola, per bloccare l'utensile alla boccola;
3. Inserire il gruppo formato da boccola e utensile all'interno del porta bareno del tornio, avvitare la vite con terminale a sfera all'interno dell'incavo di centraggio sul gambo di presa dell'utensile facendo attenzione a non bloccare completamente l'utensile stesso e, infine, avvitare le due viti senza testa a punta piana.
SUGGERIMENTI UTILI PER L'UTILIZZO SU TORNIO
Per ottenere un'agevole rotazione della boccola eccentrica REV durante la fase di correzione degli errori simmetrici, raccomandiamo all'operatore di oliare la boccola quando effettua il montaggio dell'utensile.
Nel caso in cui si rilevi un errore di simmetria sul pezzo lavorato e si debba effettuare una correzione mediante la rotazione della boccola eccentrica, raccomandiamo di allentare prima le viti (10) e (11) e poi la vite (8).Una volta eseguita la correzione, si dovrà riavvitare prima la vite (8) e poi le viti (10) e (11).
E' consigliato, anche se non indispensabile, allargare (con la maggiore precisione possibile) uno dei fori filettati presenti sul portabareno in modo da inserire una vite senza testa a punta piana di dimensioni maggiori (10) e così garantire un'ampia superficie di appoggio e, quindi, un perfetto posizionamento dell'utensile. In particolare, si suggerisce l'utilizzo di una vite di 16 mm o di dimensione superiore.
Raccomandiamo di controllare che tutte le viti abbiano la superficie preposta al fissaggio dell'utensile perfettamente piana e in nessun modo danneggiata o deformata. Se così non fosse procedere all'immediata sostituzione con viti nuove.
Nel montaggio la vite con terminale a sfera (9) va avvitata fino in fondo senza forzature e poi svitata facendole compiere due giri così che la molla resti in carica sull'utensile. Questa vite, infatti, non serve a fissare l'utensile ma unicamente a tenerlo in posizione durante la rotazione della boccola eccentrica.
IL CONTROLLO DI SIMMETRIA DELLE SEDI PER CHIAVETTE
Dopo l'esecuzione della prima chiavetta, uno dei modi per controllarne la simmetria è quello di innestare un blocchetto Joahnsson, senza gioco, all'interno della sede realizzata e, con un calibro, misurare dall'estremità del diametro alla parete del blocchetto Joahnsson.
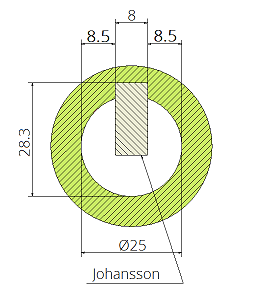 Figura 1 |
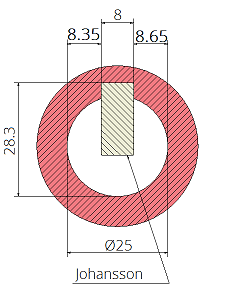 Figura 2 |
Nell'esempio riportato nella Fig. 1 il valore rilevato, 8.50 mm, risulta corretto, mentre in quello riportato nella Fig.2 il valore rilevato risulta da un lato 8.35 mm e dall'altro 8.65, per cui c'è un errore di simmetria di 0.15 mm da correggere.
LA CORREZIONE DEGLI ERRORI DI SIMMETRIA CON LA BOCCOLA REV
Nel caso venga riscontrato un errore di simmetria da correggere, eseguire le seguenti operazioni:
1. Dopo aver allentato le viti senza testa a punta piana che fissano l'utensile all'interno del porta bareno e la vite senza testa posizionata radialmente nel collare della boccola eccentrica, ruotare la boccola eccentrica nella direzione contraria all'errore; essa funge, in pratica, da asse Y muovendo l'utensile in Y+ e Y-; ogni tacca incisa sulla boccola corrisponde a 0.03 mm;
2. Riavvitare prima la vite senza testa di fissaggio posizionata radialmente sul collare della boccola e poi tutte le altre viti del porta bareno. Si raccomanda di attenersi sempre ai parametri consigliati ed ai suggerimenti indicati. Nell’esempio a fianco sarebbe stata necessaria, per correggere l’errore di simmetria, una rotazione della boccola eccentrica di cinque tacche.