
Super User
SCANALATURA CARDANICA SENZA GOLA DI SCARICO
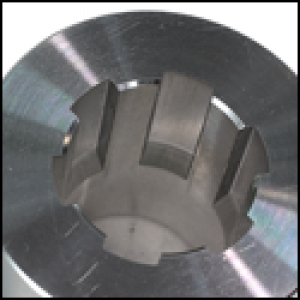
Nella figura viene mostrato un particolare nel quale sono state realizzate, con l'utensile per brocciatura REV BROACHING TOOL, 6 cave per ottenere una presa di forza cardanica. Si tratta di un pezzo speciale per la cui lavorazione si è provveduto a profilare appositamente un inserto. Si è inoltre eseguito uno smusso di 0.2X45° nel punto di intersezione tra il foro e la sede chiavetta, rendendo così il pezzo completamente privo di bave. La lavorazione di brocciatura eseguita con il REV BROACHING TOOL è risultata essere perfettamente in centro al pezzo ed essendo effettuata direttamente sul tornio ha consentito di ridurre moltissimo i tempi di produzione. Anche per questa lavorazione la ns. Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colorerossosolo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0(0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707(NUMERO UTENSILE- ATTENZIONE:NON INSERIRE T PRIMA DI 0707)
#3=15.0(DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2(DISTANZA INIZIO LAVORO ASSE X)
#5=25(DIAMETRO DEL FORO O ALBERO)
#6=8(LARGHEZZA INSERTO)
#7=3.3(PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30(LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000(VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05(INCREMENTO DI PASSATA)
#11=0(ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=45(ANGOLO DI USCITA 90°/45°)
#13=2(NUMERO FINITURE A ZERO)
#14=6(NUMERO LAVORAZIONI)
#15=0(ANGOLO C PRIMA LAVORAZIONE)
#16=60(ANGOLO FRA LE LAVORAZIONI)
#17=0(CODICE G RITORNO 0= RAPIDO/ 1=LAVORO)
#18=6000(AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1)
#19=0(ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0(ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0(DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35(CODICE M ATTIVAZIONE ASSE C)
#23=34(CODICE M DISATTIVAZIONE ASSE C)
#24=90(CODICE M SBLOCCO FRENO C)
#25=89(CODICE M BLOCCO FRENO C)
#26=8(REFRIGERANTE 8=ON 0=OFF)
#27=1(FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
SCANALATURA CARDANICA CON GOLA DI SCARICO
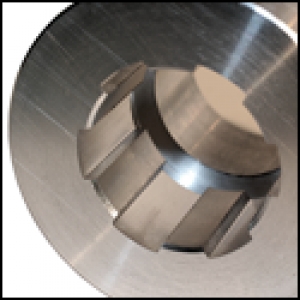
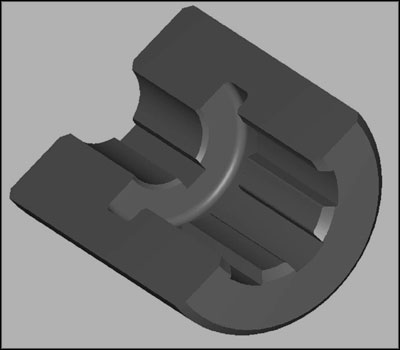
Nella figura viene mostrato un particolare nel quale sono state realizzate, con l'utensile per brocciatura REV BROACHING TOOL, 6 cave per ottenere una presa di forza cardanica. Si tratta di un pezzo speciale per la cui lavorazione si è provveduto a profilare appositamente un inserto. Si è inoltre eseguito uno smusso di 0.2X45° nel punto di intersezione tra il foro e la sede chiavetta, rendendo così il pezzo completamente privo di bave. La lavorazione di brocciatura eseguita con il REV BROACHING TOOL è risultata essere perfettamente in centro al pezzo ed essendo effettuata direttamente sul tornio ha consentito di ridurre moltissimo i tempi di produzione. Anche per questa lavorazione la ns. Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE:NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=6 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=60 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO/ 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
FORO ESAGONALE O QUADRATO

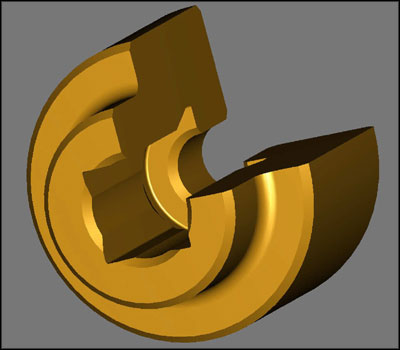
L'esempio mostrato nella figura si riferisce ad un mozzo in cui è stato brocciato un quadro con l'utensile per brocciatura REV BROACHING TOOL. Anche in questo caso, come nell'esempio precedente, si tratta di un pezzo che si può definire speciale. L'esecuzione del quadro risulta molto semplice in quanto è sufficiente ripetere quattro volte, ruotando l'asse C di 90°, l'operazione con cui si realizza un lato del quadro. L'utilizzo del REV BROACHING TOOL per questa lavorazione offre non solo il vantaggio di non dover movimentare il pezzo, ma anche quello di ottenere un quadro perfettamente al centro del particolare, consentendo di correggerne la misura senza difficoltà. Di contro, utilizzando macchine tradizionali, quali le stozzatrici, l'operazione di esecuzione del quadro è lunga e difficoltosa e non si riesce a ottenere il perfetto centraggio fra il quadro e il pezzo tornito. Per l’esecuzione del foro quadrato o esagonale la ns. Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziati in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE:NON INSERIRE LA LETTERA T PRIMA DEL 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=6 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=60 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ACCESO 0= SPENTO)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE) OPPURE (M30=FINE PROGRAMMA)
DENTATURA CONICA SPIROIDALE

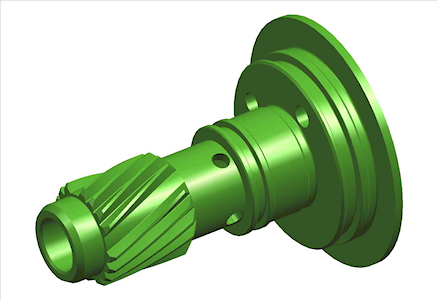
Nella figura viene mostrato un esempio di dentatura spiroidale. Questa operazione è realizzata con l'utensile per brocciatura REV BROACHING TOOL. Si tratta di un pezzo speciale per il quale si provvede a profilare un inserto speciale ad hoc. La soluzione consigliabile è di eseguire, poi, uno smusso di 0.2x45° nel punto di intersezione fra il diametro del foro e la sede del dente così da rendere il pezzo completamente privo di bave. La lavorazione di brocciatura con il REV BROACHING TOOL risulta essere perfettamente in centro al pezzo ed, essendo eseguita direttamente sul tornio, consente di ridurre moltissimo i tempi di produzione. Per questo tipo di lavorazione, la programmazione realizzata direttamente sul CNC risulterebbe estremamente complessa, ma utilizzando il programma offerto dalla nostra Azienda si rivela estremamente semplice.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziati in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=1 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE-ATTENZIONE:NON INSERIRE T PRIMA DEL 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z DAL PEZZO )
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X DAL DIAMETRO DEL PEZZO INT. O EST.)
#5=32 (DIAMETRO DEL FORO O ALBERO)
#6=0,5 (LARGHEZZA INSERTO)
#7=2,0 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=35 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA )
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=18 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=20 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1 )
#19=10 (ANGOLO DI LAVORO DELLA DENTATURA SPIRAL 0=CILINDRICO/CON VALORE=CONICO)
#20=30 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#21=15 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8= ACCESO 0= SPENTO)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 ( RICHIAMO MACRO )
(M99=RITORNO PROGRAMMA PRINCIPALE) OPPURE (M30=FINE PROGRAMMA)
DENTATURA ESTERNA SENZA GOLA DI SCARICO
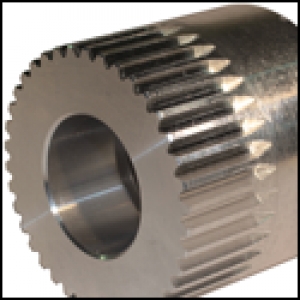
In questo esempio viene mostrata l'esecuzione di una dentatura esterna con l'utensile per brocciatura REV BROACHING TOOL.
Per realizzare la suddetta lavorazione si è utilizzato l'utensile adibito a lavorazioni interne ma ruotato di 180°.
Anche per questa lavorazione la nostra Azienda mette a disposizione dei suoi clienti programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
Con il programma da noi fornito la lavorazione risulterà estremamente semplice ed efficace.
Evidenziati in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=1 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE-ATTENZIONE:NON INSERIRE LA LETTERA T PRIMA DEL 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=42 (DIAMETRO DEL FORO O ALBERO)
#6=0,5 (LARGHEZZA INSERTO)
#7=2,30 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=25 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA )
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=23 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=15,6521 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1 )
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO )
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C )
#23=34 (CODICE M DISATTIVAZIONE ASSE C )
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ACCESO 0=SPENTO)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 ( RICHIAMO MACRO )
(M99 = RITORNO PROGRAMMA PRINCIPALE ) OPPURE ( M30 = FINE PROGRAMMA )
DENTATURA INTERNA SENZA GOLA DI SCARICO

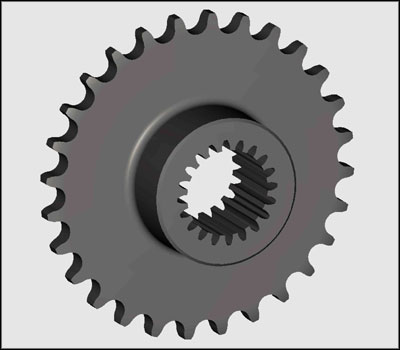
Nel particolare mostrato in figura è stata eseguita una dentatura interna (modulo 2.5 Z=20) utilizzando l'utensile per brocciatura REV BROACHING TOOL. La lavorazione risulta semplice non solo nella esecuzione, ma anche nella programmazione. Per la dentatura interna senza gola di scarico la nostra Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE: NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=23 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=15.6521 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO- 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17=1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
DOPPIA SEDE DI CHIAVETTA CON FASATURA

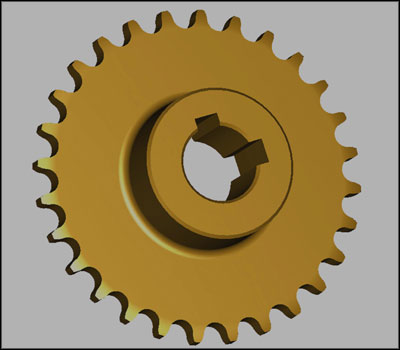
Nella figura è mostrato l'esempio di un pignone a catena in cui sono state brocciate due chiavette a 90°. Le sedi per chiavetta possono essere realizzate con uno smusso di 0.2x45° nel punto di intersezione tra il foro e la sede chiavetta in modo da ottenere una brocciatura priva di bave. Anche in questo caso, con il REV BROACHING TOOL si ha il vantaggio di non dover movimentare il pezzo, riducendo molto i tempi di produzione. L'attrezzaggio macchina è, inoltre, molto più veloce rispetto alle macchine brocciatrici e stozzatrici tradizionali. Infine, con il REV BROACHING TOOL, una volta effettuato il primo controllo della simmetria della chiavetta, tutte le chiavette realizzate successivamente sono perfettamente simmetriche rispetto al piano diametrale del foro, cosa invece molto difficile da ottenere quando le lavorazioni di tornitura e di brocciatura vengono eseguite su macchine diverse, a causa dell'errore di presa che inevitabilmente si genera movimentando il pezzo.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE:NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=2 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=90 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO- 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17=1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C )
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
CHIAVETTA CIECA SENZA GOLA DI SCARICO
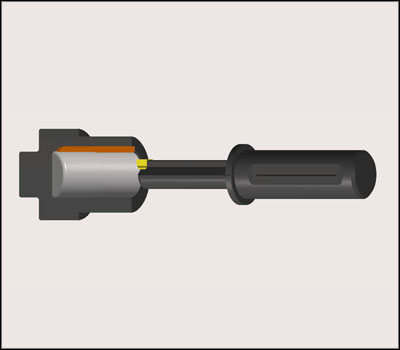
Come mostra la figura con l'utensile per brocciatura REV BROACHING TOOL è possibile ricavare una chiavetta all'interno di un pezzo anche in assenza di gole di scarico. La brocciatura senza gole di scarico riduce sensibilmente il tempo-pezzo. Questo tipo di lavorazione viene utilizzato quando vi sono difficoltà ad eseguire le gole di scarico all'interno del pezzo oppure quando l'esecuzione di una gola di scarico rischia di indebolirne la struttura.
Per la brocciatura della chiavetta in assenza di gole di scarico la ns. Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE -ATTENZIONE: NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=45 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=1 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=0 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO- 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17 =1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE) OPPURE (M30=FINE PROGRAMMA)
CHIAVETTA SU FORO CONICO

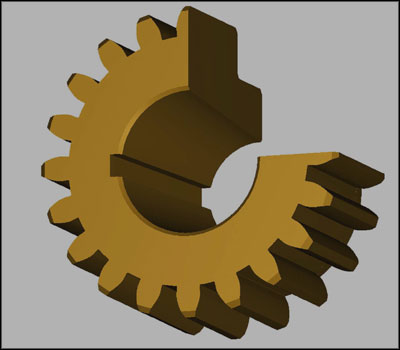
Nell’immagine sopra riportata è mostrato un esempio di brocciatura eseguita con il REV BROACHING TOOL all’interno di un ingranaggio con foro conico. La brocciatura della chiavetta segue il profilo del foro conico e, pertanto, risulta essere angolare rispetto all’asse orizzontale del pezzo. Si tratta di una lavorazione molto difficile da realizzare con le macchine brocciatrici o stozzatrici tradizionali ma, al contrario, molto semplice e rapida da realizzare con il REV BROACHING TOOL su torni o centri di lavoro CNC. L’esecuzione di uno smusso di 0.2 x 45° sugli angoli della chiavetta all'interno del foro conico consente di ottenere un pezzo completamente privo di bave. La nostra Azienda può fornire programmi specifici per ciascuna delle macchine CNC attualmente in commercio.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE INT 1=LAVORAZIONE EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE: NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=1 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=0 (ANGOLO FRA LE LAVORAZIONI)
#17=1 (CODICE G RITORNO 0= RAPIDO- 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17=1)
#19=5 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=5 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 (DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
CHIAVETTA CON GOLA DI SCARICO

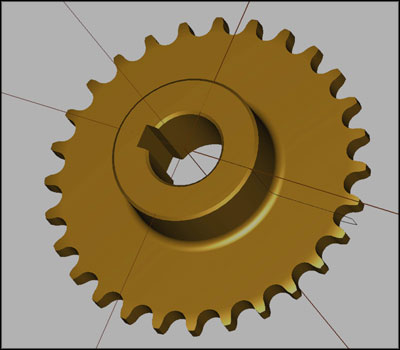
L'esempio riportato nella figura è relativo alla brocciatura di una chiavetta su un pignone a catena, eseguita con il REV BROACHING TOOL. Per ottenere una brocciatura priva di bave si esegue la chiavetta con uno smusso di 0.2 x 45° negli angoli adiacenti al foro diam. 25 H7. L'utilizzo del REV BROACHING TOOL permette di evitare di movimentare il pezzo, riducendo molto i tempi di lavorazione, e consente un attrezzaggio-macchina molto più veloce rispetto alle macchine brocciatrici e stozzatrici tradizionali. Con il REV BROACHING TOOL, inoltre, una volta effettuato il primo controllo della simmetria della chiavetta, tutte le chiavette realizzate saranno perfettamente simmetriche rispetto al piano diametrale del foro, cosa invece molto difficile da ottenere quando le lavorazioni di tornitura e di brocciatura vengono eseguite su macchine diverse, a causa dell'errore di presa che inevitabilmente si genera.
ESEMPIO DI PROGRAMMAZIONE:
Evidenziato in colore rosso solo i valori da modificare
O1000(RICHIAMO MACRO O1000)
#1=0 (0=LAVORAZIONE -INT 1=LAVORAZIONE -EST)
#2=0707 (NUMERO UTENSILE- ATTENZIONE: NON INSERIRE T PRIMA DI 0707)
#3=15.0 (DISTANZA INIZIO LAVORO ASSE Z)
#4=0.2 (DISTANZA INIZIO LAVORO ASSE X)
#5=25 (DIAMETRO DEL FORO O ALBERO)
#6=8 (LARGHEZZA INSERTO)
#7=3.3 (PROFONDITA' LAVORAZIONE SUL RAGGIO ASSE X)
#8=30 (LUNGHEZZA LAVORAZIONE ASSE Z)
#9=6000 (VELOCITA' DI TAGLIO IN MILLIMETRI AL MINUTO)
#10=0,05 (INCREMENTO DI PASSATA)
#11=0 (ERRORE CONICITA' AMMESSO MAX 0.25 SU RAGGIO)
#12=90 (ANGOLO DI USCITA 90°/45°)
#13=2 (NUMERO FINITURE A ZERO)
#14=1 (NUMERO LAVORAZIONI)
#15=0 (ANGOLO C PRIMA LAVORAZIONE)
#16=0 (ANGOLO FRA LE LAVORAZIONI)
#17=0 (CODICE G RITORNO 0= RAPIDO- 1=LAVORO)
#18=6000 (AVANZAMENTO RITORNO ASSE Z ATTIVO SOLO SE #17=1)
#19=0 (ANGOLO DI LAVORO 0=CILINDRICO/CON VALORE=CONICO)
#20=0 (ANGOLO ELICA +- INTERPOLATO CON ASSE C)
#21=0 ( DIAMETRO PRIMITIVO DELLA DENTATURA SPIRAL)
#22=35 (CODICE M ATTIVAZIONE ASSE C)
#23=34 (CODICE M DISATTIVAZIONE ASSE C)
#24=90 (CODICE M SBLOCCO FRENO C)
#25=89 (CODICE M BLOCCO FRENO C)
#26=8 (REFRIGERANTE 8=ON 0=OFF)
#27=1 (FRENO 0=NO 1=SI)
M98P8000 (RICHIAMO MACRO)
(M99=RITORNO PROGRAMMA PRINCIPALE)
OPPURE (M30=FINE PROGRAMMA)
EXAMPLE OF EXTERNAL TOOTHING PROCESSING: